"راه حل های پرس هیدرولیک سفارشی" یکی از آن عباراتی است که در هر کارخانه ای که از آن استفاده می کند معنای کمی متفاوت دارد. برای یک گیاه این به معنای یک صفحه به اندازه کافی بزرگ است که قالبی را بگیرد که از زمان نقل قول اولیه دو بار رشد کرده است. برای دیگری به معنای فشاری است که خلاء را نگه می دارد، زیرا قسمت باید عاری از هوای به دام افتاده باشد. برای یک سوم این بدان معناست که مطبوعات باید با یک ربات، یک نوار نقاله و سیستم تولید خود کارخانه بدون انسان در وسط صحبت کنند.
ما تجهیزات شکل دهی هیدرولیک را برای دو صنعت بسیار متفاوت، لاستیک و مواد اصطکاکی می سازیم، و این به ما دید نسبتاً عملی از موضوع داده است. کار سفارشی تقریباً هرگز با یک نقاشی شروع نمی شود. با یک قطعه، یک ماده و یک هدف تولید شروع می شود و ماشین از آنجا به عقب طراحی می شود.
آنچه "سفارشی" در واقع پوشش می دهد
در عمل، سفارشی سازی در پروژه پرس هیدرولیک معمولاً در یک یا چند مکان از چهار مکان انجام می شود:
- هندسه شکل دهی: تناژ، اندازه صفحه، نور روز، سکته مغزی و تعداد دهانه ها، اندازه به قالب و قطعه به جای صفحه کاتالوگ.
- کنترل فرآیند: مناطق گرمایش، یکنواختی دما در سراسر صفحه، خلاء یا گاز زدایی، رمپ فشار و زمان پخت.
- جابجایی قالب: نحوه بارگیری، کشیدن، انتقال و سرد شدن قالب، که زمانی اهمیت دارد که پرس بیش از چند چرخه در ساعت کار کند.
- اتوماسیون: تغذیه، تخلیه، برش، بازرسی و جمع آوری داده ها، چه به عنوان یک سلول مستقل یا یکپارچه در یک خط موجود.
اکثر ماشین های سفارشی موفق عجیب و غریب نیستند. آنها یک پلت فرم استاندارد هستند که دو یا سه مورد از این قسمت ها به طور عمدی دوباره مهندسی شده اند و هر چیز دیگری به حال خود رها شده است تا قطعات یدکی و خدمات ساده بمانند.
دو خانواده محصول، یک پلت فرم هیدرولیک
از آنجا که محدوده ما به پردازش لاستیک و پردازش مواد اصطکاکی تقسیم می شود، ما اغلب آن را به عنوان یک پلت فرم هیدرولیک با دو جعبه ابزار مختلف که روی آن پیچ شده اند توصیف می کنیم.
تجهیزات ولکانیزه و تزریق لاستیک
در سمت لاستیکی، محدوده از پرس های ولکانیزه صفحه ای تا دستگاه های ولکانیزاسیون خلاء لاستیکی تا دستگاه های قالب گیری تزریقی افقی را شامل می شود. فراتر از مدلهای همه منظوره، ما ماشینهایی را پیرامون محصولات خاص میسازیم: عایقهای برقگیر، غلاف کابل جمعشدگی سرد، بدنه سوپاپ، درپوشهای لاستیکی پزشکی، کپسولها و نوارهای برف پاک کن. هر کدام ویژگیهای خاص خود را دارند، چه این درمان طولانی باشد، چه ترکیبی که به راحتی سوزانده میشود یا قالبی که باید قبل از جریان یافتن مواد تخلیه شود.
اگر قسمت شما بین آن دستهها قرار میگیرد، مکالمه اندازهگیری معمولاً با ظرفیت، فشار و چیدمان صفحه شروع میشود که در راهنمای ما به طور عمیقتری به آن پرداخته شده است. مشخصات دستگاه لاستیک ولکانیزه .
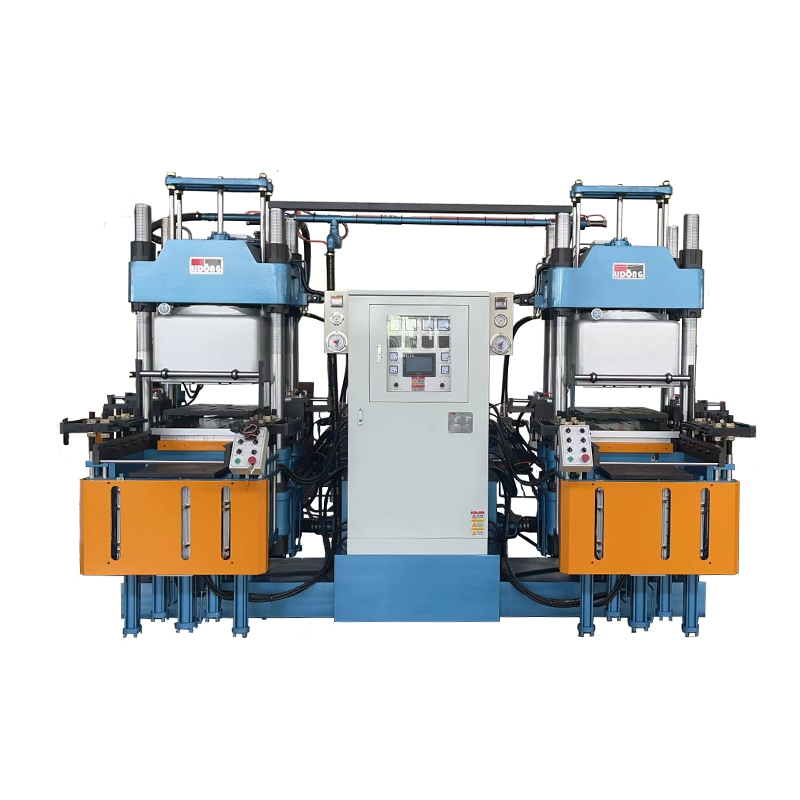 دستگاه لاستیک وکیوم ولکانیزه دستگاه لاستیک وکیوم ولکانیزه نوعی تجهیزات ویژه برای ولکانیزه کردن محصولات لاستیکی است. این می تواند کیفیت محصول را بهبود بخشد، فرآیند ولکانیزاسیون را کنترل کند، ... مشاهده محصول →
پرس های لنت ترمز و مواد اصطکاکی
قسمت اصطکاک حول کاربرد سازماندهی شده است: لنت ترمز دیسکی خودرو، لنت ترمز درام، کفشک ترمز، لنت اتوبوس و موتور سیکلت، لنت دوچرخه، لنت ماشین آلات مهندسی، فرمولاسیون بر پایه مس، لنت ریل پرسرعت و کفش ترمز قطار. در کنار این دستگاهها، ماشینهای فرآیند، شکلدهی و پیش پرس سرد، که قبل یا بعد از پرس اصلی در خط لنت ترمز کار میکنند، قرار دارند.
مواد اصطکاک بیش از یک مشکل لاستیک یک مشکل پودر است. گیر افتادن هوا، تغییر چگالی در سراسر لنت و سایش ابزار تعیین می کند که آیا یک پرس به اندازه کافی خوب است یا خیر، و همچنین آنها هستند که پروژه را به سمت یک مشخصات سفارشی سوق می دهند.
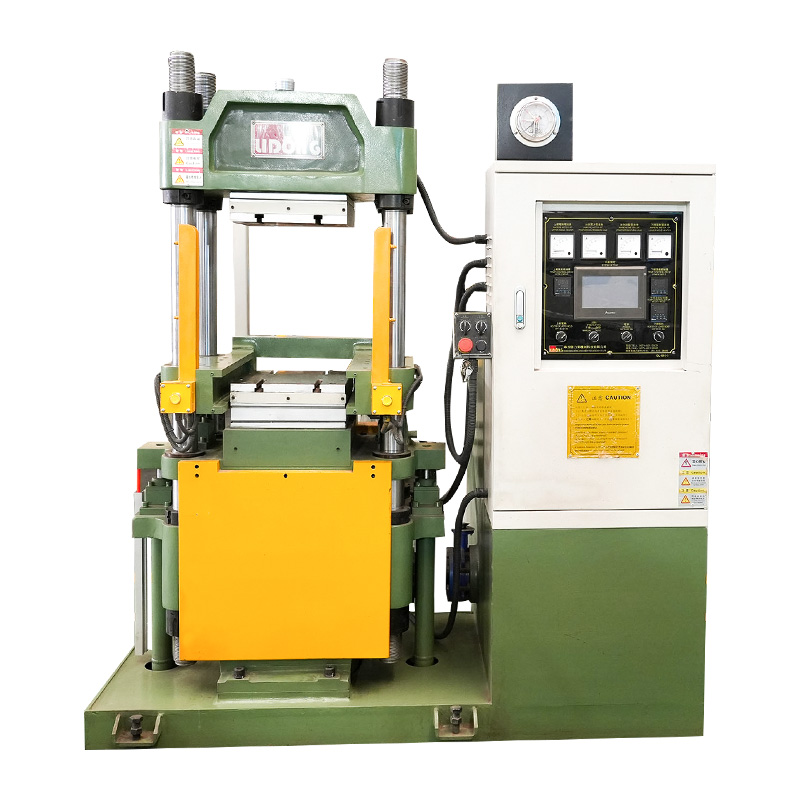 ماشین پرس لنت ترمز دیسکی برای تولید مواد اصطکاکی دستگاه قالب گیری پرس گرم هیدرولیک برای لنت ترمز خودرو، ارائه کنترل PLC، فشار 300T-500T قابل تنظیم و تولید پایدار و با راندمان بالا برای پروژه های مواد اصطکاکی. مشاهده محصول →
پارامترهایی که طراحی را تعیین می کنند
وقتی با مهندس فرآیند مشتری می نشینیم، تقریباً در هر پروژه همان تعداد انگشت شماری سؤال مطرح می شود. جدول زیر نسخه کوتاه آن گفتگو است.
| نقطه تصمیم گیری | چیزی که ما به آن نگاه می کنیم | نتیجه سفارشی معمولی |
|---|---|---|
| تناژ و پلانت | مساحت پیش بینی شده، چگالی مواد، فشار مورد نیاز بر سانتی متر مربع | قاب و صفحه بزرگتر، نیروی گیره بالاتر |
| گرمایش | منحنی پخت، ضخامت قطعه، هدف چرخه | مناطق متعدد، کنترل صفحه مستقل |
| وکیوم و گاز زدایی | خطر گیر افتادن هوا، پرداخت سطح، تحمل فضای خالی | محفظه خلاء، توالی بسته شدن مرحلهای |
| جابجایی قالب | وزن قالب، فرکانس تغییر، در دسترس بودن نیروی کار | انتقال خودکار قالب، گیره های تعویض سریع |
| اتوماسیون | هدف خروجی، تجهیزات بالادست و پایین دست | بارگذاری رباتیک، یکپارچه سازی خط، ثبت داده ها |
| فرم مادی | ترکیب لاستیکی، مخلوط پودر، ورق یا پریفرم | ترتیب تغذیه و پیش شکل دهی مختلف |
هیچ یک از اینها را نمی توان از طریق کاتالوگ حل کرد. پرسهایی که از نظر تناژ بزرگ هستند اما در گرمایش کمتر هستند، همچنان قطعات را از بین میبرند، و پرسهایی با گرمایش عالی اما تغییر قالب آهسته به عدد خروجیای که سرمایهگذاری را توجیه میکند، نمیرسد.
هنگامی که اتوماسیون متعلق به محدوده است
اتوماسیون بخشی از پروژه پرس هیدرولیک سفارشی است که اغلب یا بیش از حد مشخص می شود یا به طور کامل نادیده گرفته می شود. قانون سرانگشتی ما ساده است: مرحله ای را که از نظر فیزیکی سخت، خطرناک یا ناسازگار است، خودکار کنید و بقیه کتابچه راهنمای کاربر را تا زمانی که حجم آن را توجیه کند، رها کنید.
دو مثال مدام مطرح می شود. در تولید لاستیک، انتقال خودکار قالب زمانی معنا پیدا می کند که یک پرس قطعات مختلف زیادی را اجرا کند و تغییر تغییر کند. در تولید مواد اصطکاکی، جابجایی رباتیک زمانی معنا پیدا می کند که وزن و محل قرارگیری پد باید از قسمت اول تا ده هزارم یکسان باشد. در جایی که حجم به اندازه کافی زیاد است، اتوماسیون و پرس با هم طراحی می شوند، زیرا نصب مجدد لودر بر روی دستگاه پرس که هرگز برای آن قرار داده نشده است، گران است و به ندرت ظریف است.
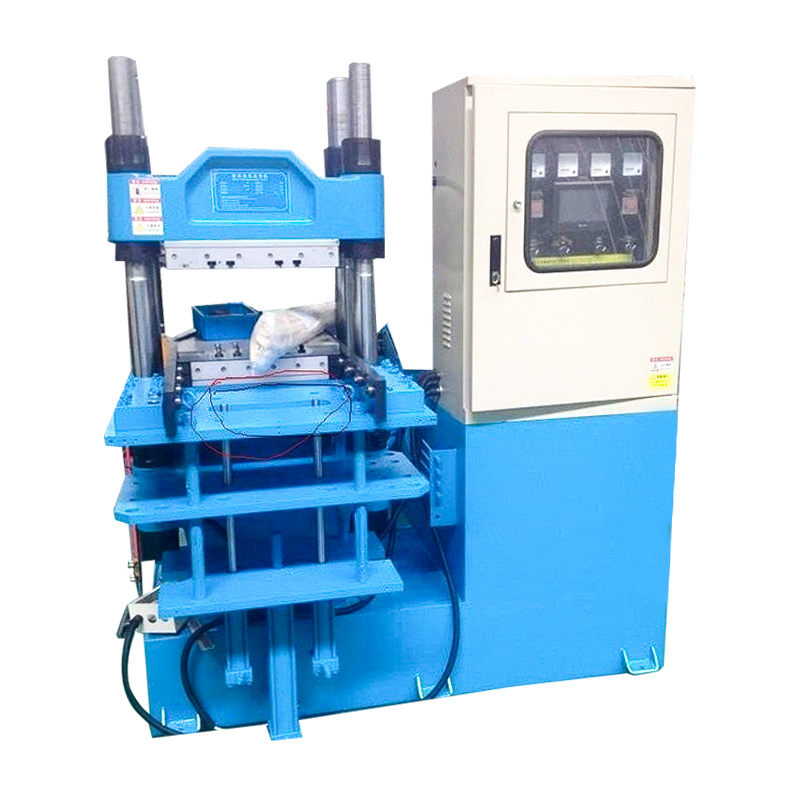 پرس ولکانیزاسیون اتوماتیک انتقال قالب برای قطعات لاستیکی پرس ولکانیزه لاستیکی با قابلیت داخل/خارج شدن قالب خودکار و قابلیت قالب چند لایه، مناسب برای قطعات لاستیکی که جابجایی و جابجایی مداوم اهمیت دارد. مشاهده محصول →
چگونه یک پروژه سفارشی به جلو حرکت می کند
- بررسی بخش و فرآیند. ما به ترسیم، مواد و چرخه هدف نگاه می کنیم و می پرسیم که فرآیند فعلی چه کار بدی انجام می دهد.
- پیش نویس مشخصات تناژ، صفحه، گرمایش، خلاء، جابجایی قالب و اتوماسیون به صورت اعداد نوشته می شوند نه صفت.
- آزمایش و اعتبار سنجی. در جاهایی که مواد ناآشنا هستند، نمونهها برای تایید پخت یا دانسیته قبل از برش قاب فشار داده میشوند.
- تست ساخت و ساز و کارخانه. دستگاه قبل از حمل و نقل با قالب مشتری در صورت امکان مونتاژ، گرم می شود و تحت بار کار می کند.
- نصب و آموزش. اپراتورها پارامترها، قفل های ایمنی و روال نگهداری را روی تجهیزات خود یاد می گیرند.
مراحل یک و دو جایی است که یک پروژه برنده یا باخته است. مشخصاتی که در مورد آنچه ماشین باید تولید کند واضح باشد بسیار مفیدتر از مشخصاتی است که به سادگی ویژگی ها را فهرست می کند.
سوالاتی که ارزش پرسیدن قبل از تعهد را دارد
- فشار واقعی در هر سانتی متر مربع در قطعه چقدر است، نه فقط تناژ پرس؟
- دمای صفحه در سراسر منطقه کاری کامل چقدر یکنواخت است و چگونه اندازه گیری می شود؟
- آیا برای هر قالبی به جاروبرقی نیاز است یا فقط برای قالب های سخت؟
- چه کسی قالب را تامین می کند و در صورت عدم توافق قالب و پرس چه کسی مسئول است؟
- هزینه تغییر قالب در زمان چقدر است و چه کسی آن را انجام می دهد؟
- چه قطعات یدکی و پشتیبانی از سه سال دیگر همچنان در دسترس خواهد بود؟
این سوالات خصمانه نیستند. آنها همان مواردی هستند که مهندسان خودمان در طی یک بررسی مطرح میکنند و تامینکنندهای که بدون تردید به آنها پاسخ میدهد معمولاً قبلاً دستگاه را ساخته است.
کار با سازنده به جای کاتالوگ
راه حل های سفارشی پرس هیدرولیک در نهایت گفتگوی بین افرادی است که قطعه را می سازند و افرادی که دستگاه را می سازند. هرچه این مکالمه دقیق تر باشد، بودجه کمتری صرف ویژگی هایی می شود که هیچ کس از آن استفاده نمی کند.
ما تجهیزات ولکانیزاسیون و تزریق و پرس مواد اصطکاکی میسازیم و زمانی که یک ماشین استاندارد واقعاً کار را انجام نمیدهد، پروژههای غیر استاندارد را انجام میدهیم. اگر میخواهید ببینید که این سفارشیسازیها بر اساس چه پلتفرمی هستند، با آن شروع کنید محدوده ماشین ما ، یا یک طراحی قطعه و زمان چرخه هدف را برای ما ارسال کنید و ما صادقانه به شما می گوییم که آیا به یک پرس سفارشی نیاز دارد یا صرفاً به تنظیم بهتر روی یک استاندارد.